
 手机站
 微信号
友情链接:
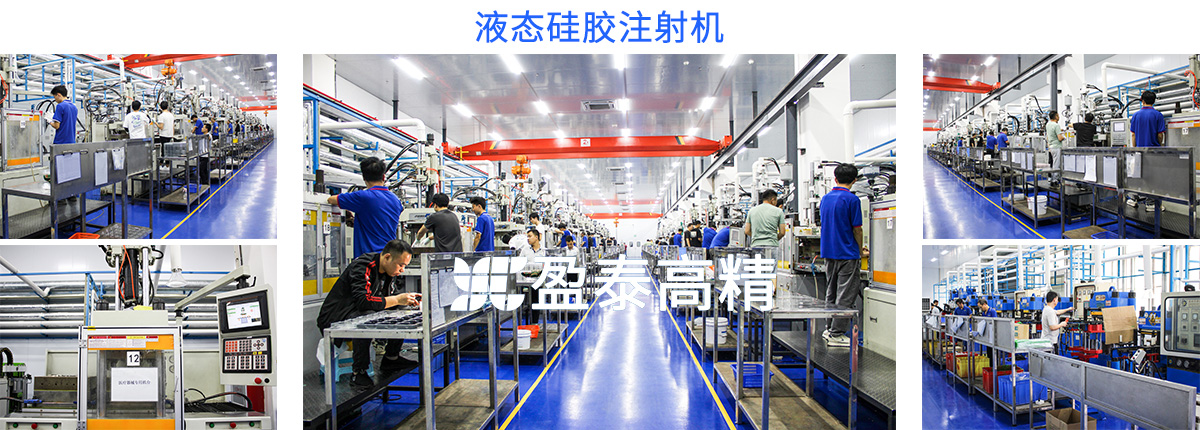
LSR注塑成型时采用冷流道系统,可最大限度地发挥这种胶料的优点,并可将生产效率提升至最高限度。
lsr注塑成型时采用冷流道系统,可最大限度地发挥这种胶料的优点,并可将生产效率提升至最高限度。以这么一种方式来加工制品,就不必去掉注胶道,从而避免增加作业的劳动强度,有时还可避免材料的大量浪费。在许多情况下,无注胶道结构还可缩短操作时间。
胶料注射嘴由针形阀来作正向流控制,目前许多制造厂商可将带气控开关的注射嘴作为标准设备提供,并能将其设置在模具内的各个部位。
有些模具制造商专门研制出了一种开放式冷流道系统,其体积非常之小,以致要在极其有限的模具空间内设置多个注射点(进而充满了整个模腔)。这项技术在无需使胶注口分离的情况下,使大量生产优质硅橡胶制品成为可能。
如果采用冷流道系统,那么重要的是在热的模腔和冷的流道之间形成有效的温度间隔。若流道太热,胶料可能在注射前便开始硫化。但是若冷却得太急,它就会从模具的浇口区吸收太多的热,导致不能完全硫化。
对于用常规的注浇道(如潜入式浇道和锥形浇道)注射的制品,适宜采用小直径注胶口加料(加料口直径通常为0.2mm-0.5mm)来浇注。低粘度的LSR胶料如同热塑性胶料一样,平衡流道系统显得十分重要,只有这样,所有的模腔才会被胶料均匀地注满。利用设计流道系统的模拟软件,可以大大简化模具的研制过程,并通过充模试验证明其有效性。

塑胶分很多款型号,只要耐温比较高,如PA、PC、PP、PPS、PPSU等都是可以包硅胶的。盈泰硅胶厂在硅橡胶包塑胶的成型工艺方面有丰富的技术积累和产品生产经验,如果您刚好有相关需求,可以联系我们咨询了解。
查看详情>>
在硅胶制品的生产过程中,硅胶制品成型时脱模是最关键的一步,不管是谁或多或少会碰到成型难脱模的问题,如成型难脱模的问题很严重,将严重影响了硅胶制品的生产效率,那么面对难脱模的问题,该如何解决?下面介绍几种成型难脱模的解决方法供参考。
查看详情>>