
 手机站
 微信号
友情链接:
本文从材料、计量、模具、热管理、检测等角度解析微量注射成型核心难点,为 LSR 微制品开发生产提供技术参考。
液态硅胶(lsr)微量注射成型的核心难点在于:当零件质量以毫克计、特征尺寸以微米计时,LSR本身那些在常规尺度下可控的材料“优点”,会同时变成工艺上的“陷阱”。低粘度让它可以填充极细微结构,却也极易飞边;热固化特性让它成型迅速,却对温度时序极其敏感;微量注射的容错空间几乎为零,任何一个环节的微小波动都会被放大为功能失效。

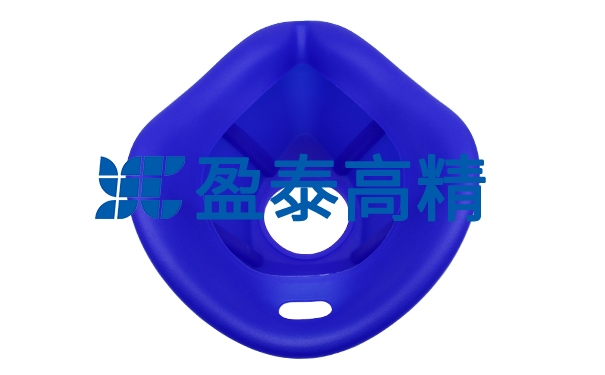
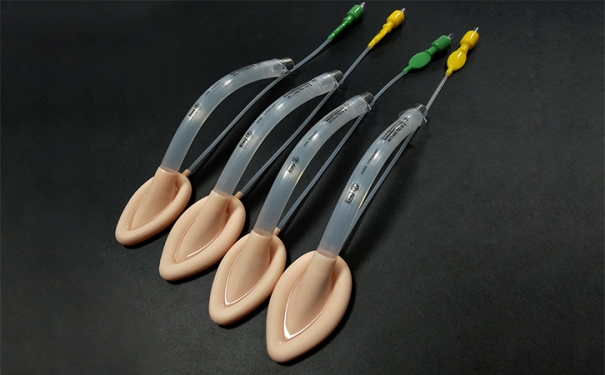
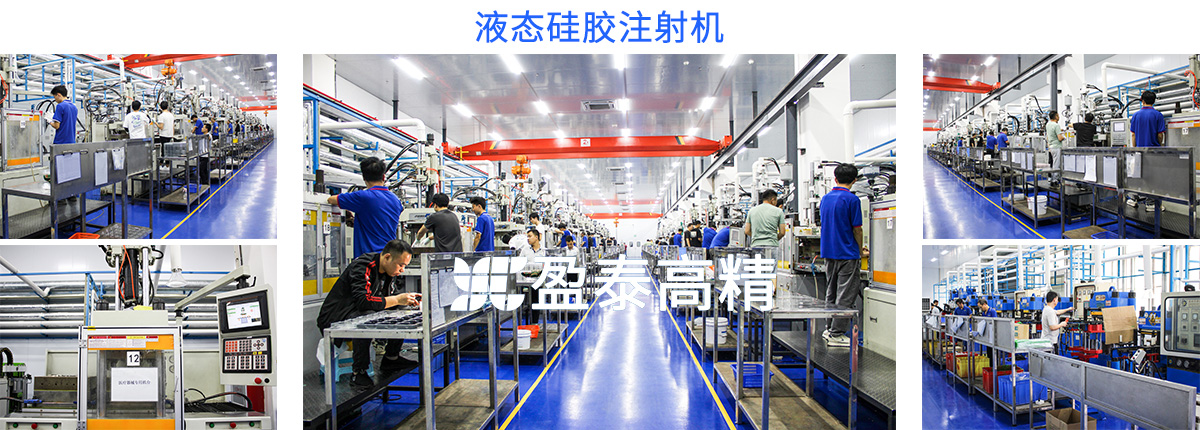
图 盈泰工厂生产的液态硅胶微量注射成型产品。此产品用于手机精密防水。
LSR是双组分热固性弹性体,其加工逻辑与热塑性塑料完全相反:模具是热的,物料在模内被加热固化,而非冷却定型。这一特性在微量尺度下引发两个连锁问题。
低粘度与飞边的零容忍:LSR粘度极低,流动性极佳,这是它能填充微米级结构的物理基础;但在微量成型中,同一特性意味着胶料会向分型面的任何微小间隙渗透。零件重量常小于1克甚至低于1毫克,即使最微量的飞边,也可能与零件本身尺寸相当,在医疗或光学应用中直接导致功能或外观不合格。微量lsr模具的封胶配合间隙往往需要做到0.002 mm级,而许多LSR牌号的溢料临界厚度仅在0.005 mm量级,留给工艺的窗口极窄。
不可逆的硫化过程:LSR一旦受热固化,过程便不可逆,没有“返工”的余地。欠固化会导致零件发粘、力学性能不足;过固化则使零件变脆。微量零件的热历史极短,硫化时间可能只有数秒钟甚至更短,对温度与时间的匹配精度要求极高。
微量成型的单次注射量常在亚克级乃至毫克级。一个典型案例是:单件重量0.0005 g的零件,32腔模具的总注射量(含流道)也仅约0.125 g,大致相当于125粒砂糖的重量。要在如此微小的总量下,保证每一模、每一腔的充填一致,对计量与注射系统提出了极端要求。
计量系统:传统螺杆式注射机的料筒残余量对微量注射而言过大,计量精度无法满足要求。微量LSR成型通常需采用柱塞式注射系统或高精度计量泵,并对A/B组分的混合比例与排出容量进行闭环控制,任何微小的配比偏差都会直接改变硫化行为与最终性能。
注射重复性:计量精度的不足会直接表现为注射量波动,进而引发缺胶、飞边或腔间充填不平衡。在低粘度LSR微量成型中,如果注射尺寸控制不严,5%–10%的型腔容积就可能以飞边形式“泄漏”出去。
模具是微量LSR成型中决定成败的环节,其成本往往远超注射设备本身。核心难点集中在两个相互牵制的方面。
LSR流动性极好,分型面和封胶位的加工精度必须达到微米级,才能阻止胶料渗入间隙。但微量型腔在极短填充时间内需要排出空气,又必须设置极浅的排气槽——典型深度仅0.01–0.03 mm。排气槽深了会飞边,浅了会困气,工艺窗口非常狭窄。对于几何复杂或薄壁的微零件,仅靠排气槽往往不足,需要引入真空辅助排气,在合模后注射前将型腔抽至一定真空度,以大幅降低困气风险。
传统冷流道在微量注射中会产生占比过高的流道废料,且存在物料在流道内提前硫化的风险,通常无法接受。因此微量LSR成型高度依赖针阀式冷流道或热流道系统:冷流道需将流道区域温度强力控制在硫化温度以下(常低于80℃),同时与高温模腔之间设置有效隔热,防止胶料在到达型腔前就开始固化;热流道则需在极小的流道截面内维持精确温度,并保证多腔充填的绝对平衡。
此外,微量模具的型腔、浇口和顶出系统均需微米级加工精度(如高精度电火花加工),任何细微的错位或磨损都可能在毫克级的零件上造成废品。
LSR微量成型中存在一对方向相反的温度控制要求:物料在到达浇口之前必须保持低温、可流动(通常30–50℃量级),而一旦进入模腔又必须迅速升温至硫化温度(可在110℃至160℃以上)。冷流道与热模腔之间如果隔热不当,分流道过热会使物料在注射前固化;冷却过度又会从阀门区域吸走过多的热量,妨碍模腔内硫化的完成。同时,模面温差通常需控制在±3–5℃以内,否则同一微型零件的不同位置会出现性能不一致。在毫克级零件上,这种热历史的均一性对最终尺寸与功能的影响尤为显著。
微量LSR成型的缺陷往往不是单一原因造成的,且相互耦合。一个“缺胶”表象的背后,可能是排气槽堵塞、流道不平衡、计量不稳定,或是浇口附近的过早硫化;飞边则可能来自注射压力,也可能指向分型面磨损或模具对位偏差。核心缺陷的成因链路大致如下:
| 缺陷表现 | 微量尺度下的典型根源 |
|---|---|
| 缺胶/充填不满 | 注射量重复性不足、末端排气失效、浇口附近过早硫化、多腔流道不平衡 |
| 飞边 | 低粘度LSR向微米级分型面间隙渗透,封胶精度不足,或注射压力超出间隙的临界封胶能力 |
| 气泡/困气 | 填充速度与排气能力不匹配,空气被低粘度胶料包裹卷入,真空辅助不充分或局部失效 |
| 烧焦 | 困气被压缩急剧升温,或局部过硫化,常与排气不良和模温不均伴生 |
在微量尺度下,提高压力可能暂时填满型腔,却会把空气压入零件内部或在别处制造飞边,用一种缺陷掩盖另一种缺陷。这使得工艺调试不能依靠单参数试错,而必须从计量、排气、流道、温度逐项确认。
零件脱离模具之后,挑战并未结束。毫克级LSR零件重量极轻、比表面积大,静电足以使零件飞起或相互粘连,标准包装方式往往不适用,需要专用的静电消除与 handling 方案。检测层面,传统测量手段在亚毫米特征上的分辨力与重复性受限,而微量注塑的工艺窗口本身就很窄,这使得过程能力验证与尺寸/功能检验的难度显著高于常规注塑。多腔模具(如32腔)进一步放大了腔间一致性与工具过程控制的复杂性。
液态硅胶微量注射成型的难点本质上是 “材料优势在微小尺度上的反向约束” :低粘度换来了微结构填充能力,却要求微米级封胶与极窄排气窗口;热固化带来了快速成型,却使温度与时间的容错趋近于零;极小的注射量让每一次计量波动都不再有被“平均掉”的空间。这些难点无法通过单一环节的优化来解决,需要设备、模具、材料与工艺控制作为一个系统来协同匹配。

深圳盈泰硅胶厂可以为您定制生产硅胶餐具、厨具产品,如果您需要大批量定制这类产品,欢迎您联系我们咨询了解。
查看详情>>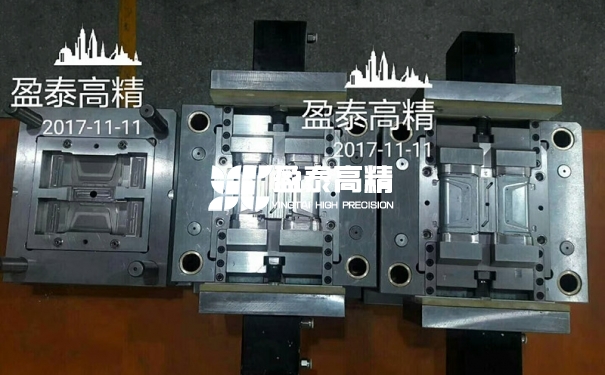
盈泰是一家专业的液态硅胶模具供应商,可以为客户提供定制化的液态硅胶开模服务。我司加工的液态硅胶注塑精密液态冷流道模具深受客户好评。
查看详情>>