
 手机站
 微信号
友情链接:
本文详细对比了LSR双色成型与嵌件包胶。总的来说LSR双色成型应用比较少,所以我们盈泰工厂的大部分产品都是通过嵌件包胶成型工艺生产的。
lsr 双色成型(2K / 双射):两种材料都在机台内依次成型;可以是【两种不同硬度 / 颜色 LSR】,也可以是【工程塑料 + LSR】,同机台、转盘 / 滑移模腔,第一射成型完,模腔换位,第二射直接在第一射本体上注射复合,全程机内完成,不取出半成品。
LSR 嵌件包胶(Insert Molding / Overmolding):基材是提前独立做好的成品嵌件(金属、PCB、预成型塑胶件、玻璃等),先把嵌件人工 / 机械手放入 LSR 模具,再注射液态硅胶包覆在嵌件表面硫化结合;嵌件不在本台 LSR 机台上成型。
行业容易混淆点:很多人口语把 “塑料 + LSR 双射” 也叫包胶;严格工艺划分:嵌件包胶 = 外部预埋预制件;双色双射 = 机内连续两次射出成型

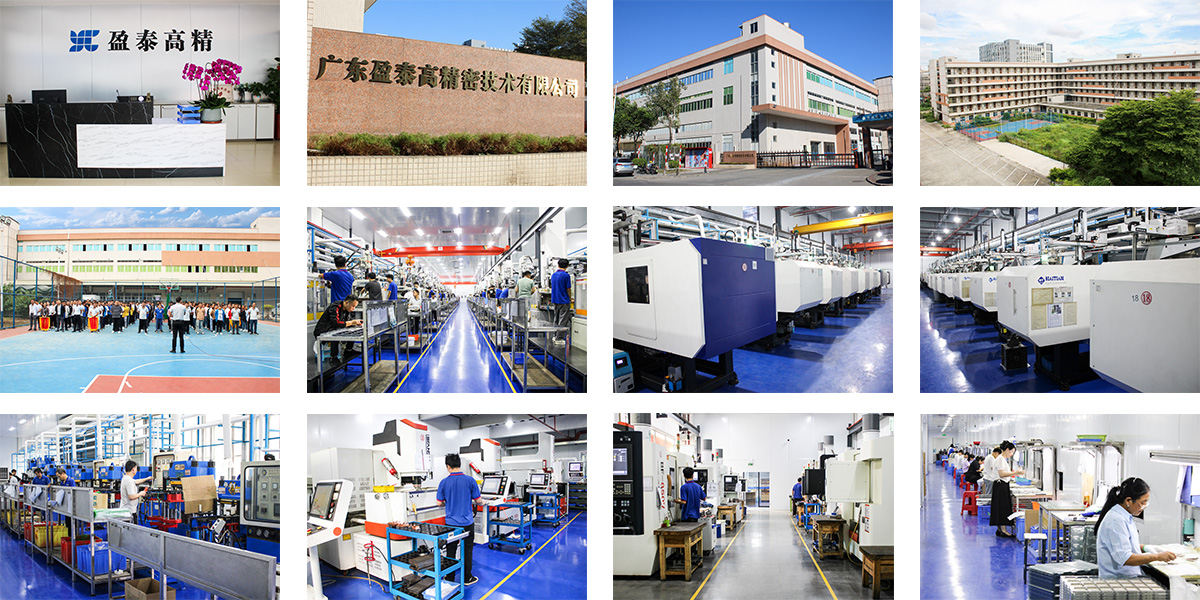
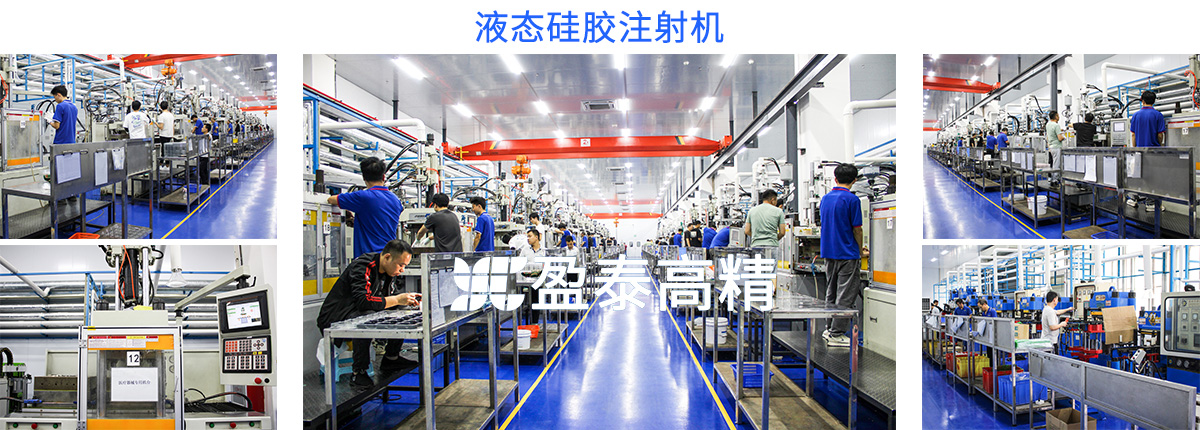
图 盈泰工厂的液态硅胶嵌件包胶生产车间。
原理
使用双射台双色 LSR 注塑机 + 转盘 / 滑移双色模具,一个周期内先后射出两组物料:
1. 第一射:A 料(可以是硬工程塑料 PC/PBT/PA,也可以是 A 色 / A 硬度液态硅胶)在第一腔成型、初步定型;
2. 模具转盘 / 滑动换位,半成品留在模内,不脱模、不拿出机台;
3. 第二射:B 料(LSR)注入相邻型腔,贴合在第一射基材表面,高温硫化交联;
4. 界面在模内热复合,可实现分子熔接 / 化学粘接,一体脱模。
两种主流分支:
硅胶 + 硅胶双色:同是 LSR,不同色、不同硬度(例如内层高支撑 60A,外层超软 20A;或者透明 + 实色),多用于牙胶、面罩、表带、医疗喉罩;
硬塑 + LSR 双射:机内先打硬骨架,再在同一周期模内包覆硅胶,属于高端双射,不是传统嵌件包胶。
工艺流程
原料供料混合 → 第一射注射、保压定型 → 模台旋转换位 → 第二射 LSR 注射、硫化 → 开模、一体脱模 → 二次硫化(按需)→ 去毛边、检验
优点
1. 定位精度最高,无二次放件累积误差,对位线、分色线非常整齐,外观一致性极强;
2. 界面结合力好:在基材还保有成型余温时复合,粘接优于外置嵌件;
3. 全自动化,减少人工放嵌件带来的脏污、偏位、压伤;适合大批量稳定量产;
4. 分色边界锐利,不容易跑胶溢胶,外观件首选;
5. 无单独嵌件仓储、转运、预处理工序。
缺点
1. 设备、模具投入极高:专用双色机、转盘模具,模具结构复杂、加工成本贵,开发周期长;
2. 材料配对受限:两组材料必须热兼容、粘接匹配;塑料基材必须耐受 LSR 的硫化高温(160–180℃);
3. 改款灵活性差:只要第一射结构改动,整套双色模基本要重做;
4. 如果是 “硅胶 + 硅胶双色”,两种 LSR 的硫化速度、流动特性要精细匹配,容易串色。
典型产品
双色婴儿牙胶、双色硅胶面罩、医疗多硬度硅胶组件、手表硅胶表带(软硬分层)、高端按键(硬基座 + 软硅胶触感层)。
原理
嵌件(金属、塑胶、PCB、磁铁、玻璃、陶瓷等)是在别的产线提前注塑 / 机加工完成的独立零件;生产时把预制嵌件精准定位埋入 LSR 模具型腔,合模后注射液态硅胶,硫化后硅胶包覆、附着在嵌件表面,依靠底涂剂、自粘 LSR、机械扣位(倒扣 / 沟槽)+ 化学粘接结合在一起。
它也可以分两种实现方式:
离线嵌件包胶:嵌件全部外发 / 前置生产,人工或机械手埋入;最常用;
简易二次成型:塑料在另一台单色机先打好,再转运到 LSR 机台埋入,这是大家最常说的 “包硬胶”,不属于严格意义双色双射。
工艺流程
嵌件来料检验 → 嵌件表面预处理(等离子 / 刷底涂剂、烘干)→ 工装定位放入模具 → 合模 → LSR A/B 混合注射、高温硫化 → 开模脱模 → 去飞边、清洗、粘接可靠性测试
优点
1. 模具、设备门槛低:普通单射 LSR 机即可,不需要双色机;模具成本低,打样快;
2. 基材选择非常灵活:可以包金属、PCB、磁铁、玻璃、现成外购零件;基材尺寸、品类可以经常更换;
3. 适合多品种、中小批量;可以单独优化嵌件工艺,硅胶和基材两条产线独立调试;
4. 结构自由度高:可以局部包胶、局部密封,只在需要防水 / 防滑 / 缓冲的区域包覆硅胶。
缺点
1. 放件带来定位偏差风险:机械手 / 人工埋入,存在偏位、压伤、夹屑、脏污,分模线、包胶边界一致性弱于双色;
2. 粘接风险更高:嵌件冷却后再复合,界面粘接依赖表面处理;PP、PE 等难粘基材很容易起皮脱胶;
3. 工序更长:嵌件转运、表面处理、烘干、埋件,多工序叠加,良率控制点变多;
4. 人工埋件方案节拍慢,大批量时综合效率低于双射双色。
典型产品
连接器防水密封圈、金属手柄防滑包胶、PCB 密封灌包、传感器外壳包胶、耳机壳体局部软胶、五金 + 硅胶防水组件、汽车线束密封件。

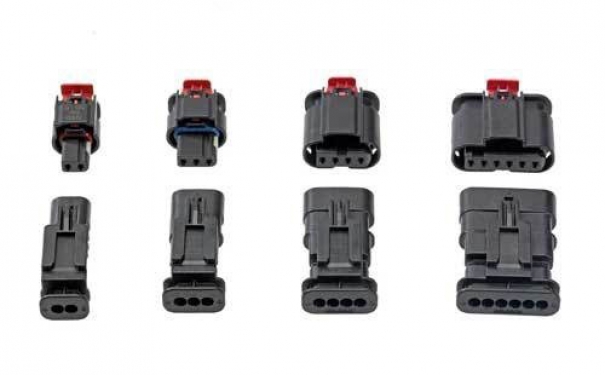
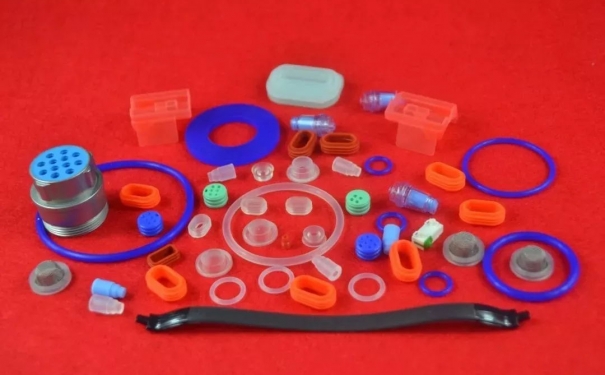
图 盈泰工厂生产的液态硅胶嵌件包胶产品:汽车防水连接器配件。嵌件是塑胶材质,红色部分是液态硅胶材质的防水密封圈。
| 对比项 | LSR 双色双射成型 | LSR 嵌件包胶成型 |
|---|---|---|
| 基材来源 | 第一射在本机台直接成型,不取出 | 嵌件预先在外部产线加工完成 |
| 设备 | 专用双色双射 LSR 机、转盘 / 滑移模 | 普通单头 LSR 注塑机 |
| 定位精度 | 极高,模内换位,无二次放件误差 | 中等,受埋件工装、机械手精度限制 |
| 界面粘接 | 热态复合,粘接潜力更好 | 依赖底涂、等离子、机械倒扣,基材冷态贴合 |
| 模具成本 | 高(双色转盘模,结构复杂) | 较低,普通包胶模 |
| 改样 / 换款 | 改动成本大,换料受限 | 灵活,可单独换嵌件 |
| 量产节拍 & 自动化 | 适合超大批量,全流程自动化 | 中小批量友好;人工埋件节拍慢 |
| 适合材料组合 | LSR+LSR;耐温工程塑料 + PC/PBT/PA+LSR | 金属、PCB、磁铁、玻璃、任意耐温预制件 |
| 外观边界 | 分色线锐利、串色风险可控 | 容易出现溢胶、包胶边界不齐 |
| 主要风险 | 串色、两组材料硫化速率不匹配 | 脱胶、嵌件偏位、压伤、表面污染 |
按顺序问自己这几个问题,快速锁定工艺:
1. 两种组分都是硅胶(不同颜色 / 硬度),追求清晰整齐的分色线、外观要求高(婴童用品、穿戴外观件、医疗硅胶件);
2. 硬骨架 + 硅胶,且骨架形状简单、量大,要求极高的对位一致性,不允许包胶错位;
3. 产品不允许中间转运、不希望引入底涂剂、等离子等粘接工序,希望一体成型减少粘接失效点;
4. 长期稳定大批量,愿意承担高模具投入,摊薄单件成本;
5. 产品边界、分色线是外观面,客户对线条均匀度、溢胶零容忍。
限制提醒:如果你的硬骨架不耐受 160~180℃ LSR 硫化温度,就不能做机内双射,只能退到嵌件包胶。
1. 需要包覆的基材不是简单塑胶骨架:金属、PCB、磁铁、玻璃、外购标准件、复杂组装件;
2. 产品只需要局部包胶,大部分是原有嵌件本体,硅胶仅做密封 / 防滑 / 缓冲;
3. 多型号、小批量、频繁改款,不想每次改结构都重开一套昂贵双色模;
4. 基材材料是难粘接材质(PP),或者基材本身有电子元器件,不能承受注塑高温;
5. 打样验证阶段,需要低成本快速出样、测试密封和粘接;
6. 嵌件本身工艺复杂(CNC、冲压、SMT),不适合在注塑机内同步成型。
如果是【塑料 + LSR、产量中等】:很多工厂会选择 “单色机先打塑料 → 转运埋入 LSR 模具包胶”,这属于嵌件包胶,不是严格双色;优点投入低,缺点一致性差;
如果是【医疗、高可靠性密封件】:如果是纯硅胶软硬分层 → 双色;如果硅胶包金属针座、导管接头 → 嵌件包胶,并且要做粘接可靠性验证;
如果预算有限、前期打样:一律先用嵌件包胶验证结构、密封、粘接;后期订单爆发、外观要求严苛,再评估切换双色双射。
下一篇:没有了
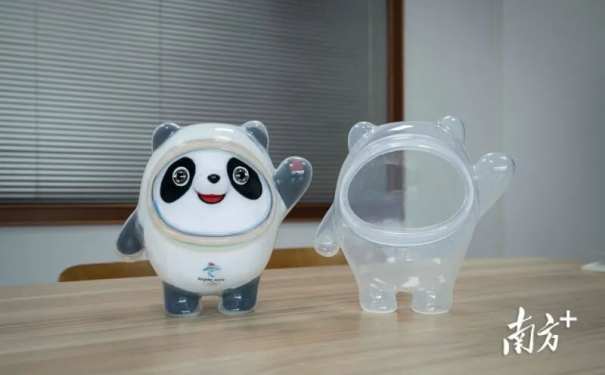
今天小编就给大家讲讲硅胶制品定制开模的费用以及流程,希望可以帮到刚刚接触硅胶行业的朋友。
查看详情>>
盈泰的液态硅胶技术已达到相对成熟阶段,可配合客户完成的种类繁杂的精密零配件产品。将液态硅胶包胶在硬质塑胶或者五金外壳上成为我司加工的特色。
查看详情>>