
 手机站
 微信号
友情链接:
大型液态硅胶制品厂为什么更愿意服务消费电子、汽车、医疗等行业的大批量、长周期项目?本质上是工厂追求效率最大化和利润最优化的理性选择。
大型液态硅胶(lsr)工厂不愿意接小订单,核心原因不在于“不愿意”,而在于经济上不划算。小订单会严重侵蚀其赖以生存的效率与利润模型,甚至可能打乱整个生产体系的节奏。

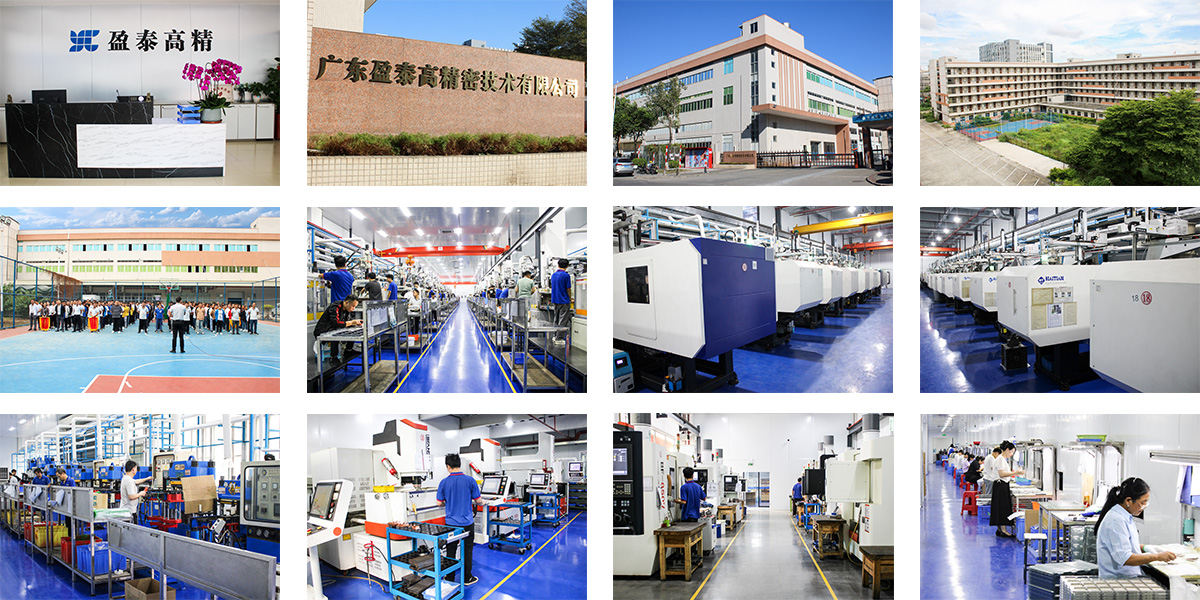
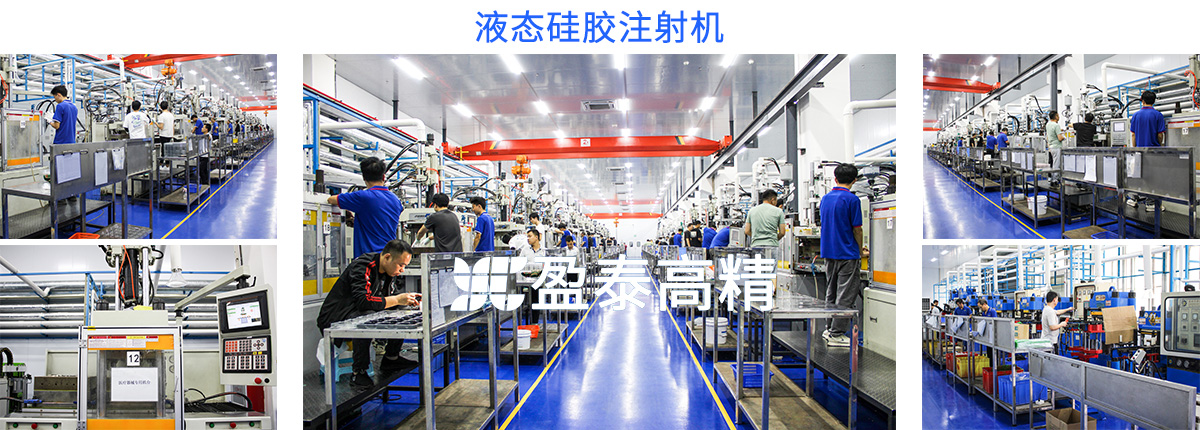
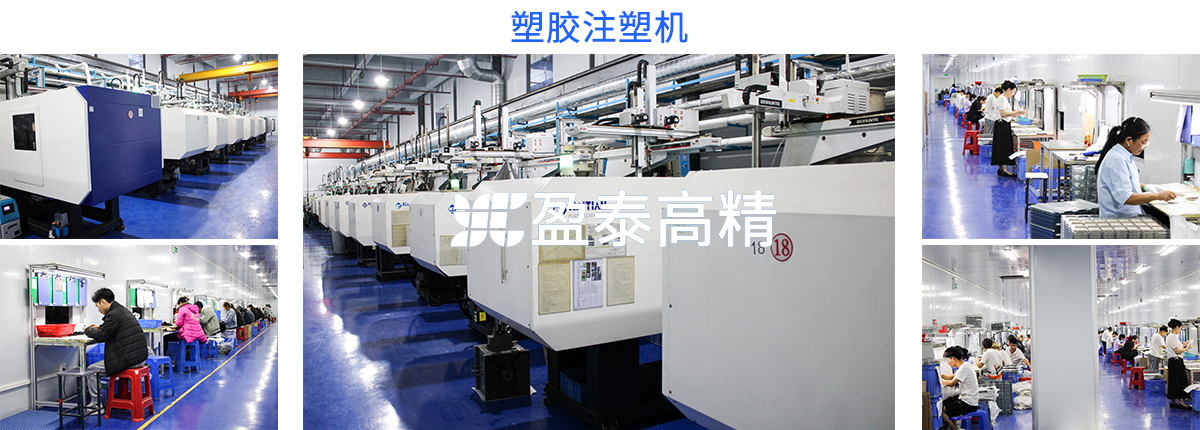
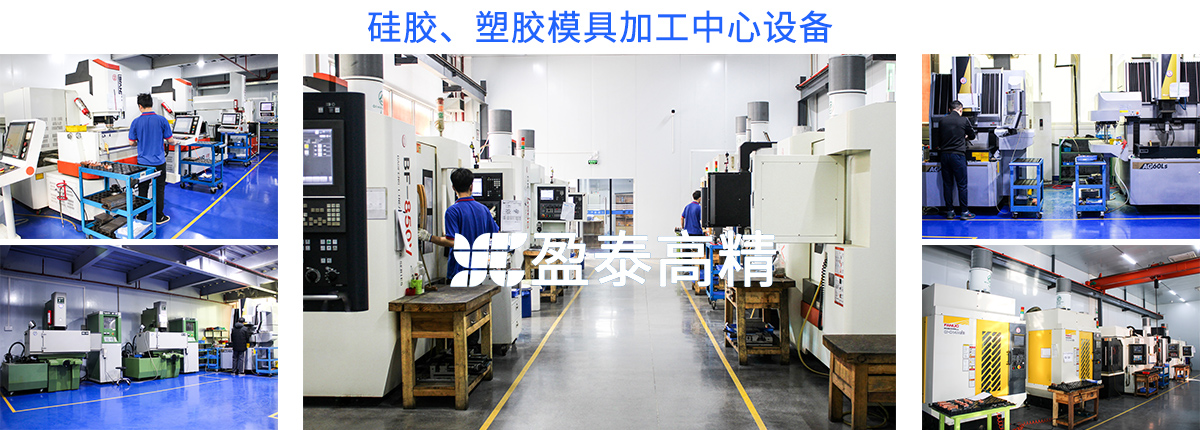
图 深圳盈泰工厂目前有50台液态硅胶注射机,这个规模在行业内属于中型以上规模。
液态硅胶注塑的每一次开机,都伴随着一系列与订单量无关的固定成本。当订单量很小时,这些成本分摊到每个产品上就会变得极其高昂。
清机与调机损耗:每次生产前,必须彻底清洗上一批残留的胶料和色浆,并重新调试参数、试射确认。这个过程会产生0.5–2kg的废料,以及相应的工时消耗。如果生产的是特殊颜色或医疗级胶料,清洗成本会更高。
设备与模具的设置时间:安装沉重的钢模、将模具加热到160°C以上、校准压力,这些步骤都耗时耗料。生产50个定制件所花费的设置成本,很可能比产品本身的价值还高。
材料批次的“硬门槛”:液态硅胶的调色通常有最小批次要求,一般在20kg到50kg之间。这意味着,即使你只需要20克重的小零件1000个(总重20kg),也刚好触及这个门槛;而对于0.5克的微型件,要达到同样的材料批次,数量可能需要上万件。
一份行业拆解指出,小批量订单的单价通常比大批量高出20%-40%,根本原因就是这些固定成本被分摊到了更少的产品上。
对大型工厂而言,时间是最稀缺的资源。生产线每切换一次,就意味着数小时甚至半天的产能闲置。
漫长的换型停机:LSR换型远不止是“换个模具”。它包含停机前的准备、停机中的拆装与管路清洗,以及开机后最容易被低估的参数重建与首件确认阶段。如果停机时间超过混合胶料的适用期(通常20–40分钟),管路里的料就必须排净。一次彻底的换色清洗,可能意味着半天的产能就此蒸发。
排产中的“挤压效应”:在工厂产能饱和时,接一个小订单意味着必须将一个同等生产时长的大订单向后推延。一条产线连续运转大订单的单位产出效率,远非频繁切换的小批量订单可比。因此,为了一个小单而牺牲大单的产出,在商业上是无法接受的。
大型工厂的运营模式建立在规模效应之上,其客户结构和盈利逻辑天然倾向于大订单。
瞄准高价值、大批量的客户:大型LSR工厂的典型起订量(MOQ)通常在数千件级别(盈泰工厂要求1万件以上)。它们的产能是为消费电子、汽车、医疗等行业的大批量、长周期项目而设计的。小批量的新品试产或市场测试,与其核心业务模型并不匹配。
品质一致性的高成本管控:医疗、电子等领域对产品批次一致性要求严苛。维持这种一致性需要稳定的工艺参数和连续的自动化生产。频繁为小订单打断生产节奏,会增加品质波动的风险,而维护高标准的品控体系本身就是一项固定成本。
“报价劝退”作为筛选工具:有时,工厂报出高价并非单纯计算成本,而是一种隐性的拒绝策略,目的是将有限的产能留给能带来更高、更稳定回报的长期大客户。
当然,这并非绝对。一些工厂会通过设立专门的小批量试产线、或接受将小订单合并排产(与其他同材料/同色订单拼单)的方式来服务小客户,但通常需要接受更高的单价或更长的交期。对于需求量确实很小的项目,更现实的路径是走工程打样通道,使用试产模或简易模制作,其目标在于验证设计而非量产。
归根结底,大型液态硅胶工厂拒绝小订单,是其追求效率最大化和利润最优化的理性选择。小订单所代表的“灵活性”需求,与大型生产线所依赖的“稳定性”和“连续性”之间,存在着结构性的矛盾。总的来说,液态硅胶天然就只适合大批量一致性的产品,数量很少的和颜色很多的小订单真不划算,除非客户愿意接受非常高价格。
下一篇:没有了
使用液体硅橡胶进行液体注塑成型为医疗器械制造商提供了众多优势,使其成为制造橡胶部件的最受欢迎的解决方案之一。
查看详情>>
除智能终端防水之外,LSR/LIM 精密加工技术在汽车和医疗健康领域的潜在市场空间也很大。
查看详情>>