
 手机站
 微信号
友情链接:
硅胶包胶脱胶很少是单一原因造成的,它通常是多种原因同时失效的结果。解决脱胶问题,需要有完善的技术储备和丰富的生产经验,从而能精准定位问题,快速拿出解决方案。我们盈泰工厂具备这方面的能力,能解决其他硅胶厂解决不了的疑难问题。
硅胶包胶脱胶很少是单一原因造成的,它通常是材料、界面、工艺、设计四个环节中某一环或几环失效的结果。根本症结在于硅胶本身具有极高的化学惰性,分子主链稳定、缺乏活性基团,天然难以与其它材料形成牢固的化学键合。因此,所有解决手段本质上都是在“创造”能让硅胶与基材结合的条件。

图 深圳盈泰工厂生产的液态硅胶包塑胶配件。是一款执法记录仪的外壳,按键和四周的防水密封圈都是液态硅胶材质。通过我们的硅胶包胶工艺直接将硅胶成型在塑胶件表面,省去二次装配成本,而且防水密封性能更好。
并非所有基材都容易与硅胶粘接。PP、PE等非极性塑料表面能极低(通常低于30 mN/m),化学惰性强,若不做特殊处理,硅胶几乎无法附着;相对而言,ABS、PC、PA等极性塑料的可粘接性要好得多。此外,如果使用了非包胶专用的普通硅胶,而非配方中加入了粘接促进剂的自粘型lsr,本身就缺乏与基材发生化学键合的能力。
这是实际生产中最常见、也最容易被低估的原因。
表面污染:基材上残留的脱模剂、油污、手汗或灰尘会形成一层“隔离膜”,直接阻断硅胶与基材的接触与键合。
表面活化不足:对于低表面能基材,若未进行等离子、火焰或电晕处理,表面能和粗糙度不够,硅胶既无法有效润湿,也缺乏机械锚固的微观条件。
底涂剂(Primer)使用不当:底涂剂是硅胶与基材之间的“分子桥”。选型错误、涂覆过厚/过薄、未按条件充分干燥或底涂剂过期失效,都会导致界面粘接强度先天不足。尤其在耐老化要求高的场景下,廉价通用底涂可能只是“短期粘得牢”,冷热循环或存放一段时间后便会整体失效。
硅胶的粘接强度依赖于硫化过程中的充分交联和界面润湿。
模温过低或硫化时间不足:硅胶未完全固化,交联密度不够,内聚强度低,界面粘接自然脆弱。常规LSR包胶通常要求模温不低于120℃,实际生产中多控制在150℃以上才能获得稳定粘接。
注射压力不够:硅胶无法紧密贴合基材表面的微观凹凸结构,机械锚固力被削弱。
双色/二次成型中的“过硫化”:如果第一次成型的硅胶硫化过度(如温度过高、时间过长),表面活性会显著下降,第二次包胶时就难以再形成有效的分子结合。
如果产品设计上完全依赖化学粘接,没有任何倒扣、卡槽、通孔、锯齿界面等机械锁固结构,那么粘接界面的可靠性上限就很低。样品静态测试时可能看不出问题,但量产成品在组装、弯折、插拔等受力场景下,界面会持续承受剥离应力,脱胶只是时间问题。模具排气不良导致的困气,也会阻碍硅胶与基材的实际接触面积,间接诱发脱胶。
一个值得警惕的现象是:样品粘接完美,一上量产就频繁脱胶。根源往往在于打样时采用了“手工精细版”工艺——人工仔细擦拭、手工均匀涂底涂、慢速低压注塑,而量产时为追求效率,前处理工序被简化、底涂喷涂厚薄不均、烘干时间缩水,导致界面质量系统性下降。基材批次间的表面状态差异、车间温湿度波动对硫化稳定性的影响,也会在量产中被放大。
解决脱胶不能靠单点“打补丁”,需要按 “基材 → 界面 → 工艺 → 设计” 的顺序逐层加固。
优先选材:在设计允许时,优先选用ABS、PC、PA等与硅胶相容性较好的极性塑料。
难粘基材必须“加码”:若必须使用PP、PE等材料,则需配合强效表面活化 + 专用底涂的组合,不能心存侥幸。
选用包胶专用硅胶:使用自粘型LSR,从材料端就具备与基材反应的潜力。
目标是在基材表面创造出洁净、高表面能、且具有微观粗糙度的界面。
彻底清洁:包胶前用异丙醇(IPA) 等溶剂清洗,去除一切油污和脱模剂残留;注塑基材时尽量少用或不用脱模剂。
按基材选择活化方式:
等离子处理:对精密件效果最佳,可显著提升表面能(目标可参考≥56 mN/m)。
火焰处理:适合PP/PE等大批量基材,通过氧化引入极性基团。
喷砂/打磨:为金属件提供机械锚固所需的粗糙度(如Ra 1.6–3.2 μm)。
正确使用底涂剂:选用与具体基材 + 硅胶体系匹配的专用底涂,严格控制涂层厚度(通常3–5 μm量级),并严格按供应商条件干燥固化。建立底涂剂有效期和涂覆质量的监控机制,避免因“隐形失效”导致批量脱胶。
保证模温与时间:将模温设定在硅胶供应商推荐范围的中上限,并确保硫化时间足以让交联反应充分完成。
双色/二次成型需分段控制:第一次成型避免过硫化,保留表面活性(例如可控制在130–150℃、10–20秒区间,具体视材料而定),为第二次结合留出窗口。
确保注射压力:使硅胶能够充分填充并贴合基材表面的微观结构。
打样与量产参数统一:样品阶段的工艺必须是量产工艺的“缩小版”,而不是手工精修版。量产上线前,应通过剥离强度测试建立粘接质量的量化放行标准。
不要把所有可靠性压力都压在化学粘接上。在包胶区域设计倒扣、卡槽、通孔或锯齿形界面,让机械锁固与化学粘接协同工作。即使化学粘接在长期老化或受力后出现局部衰减,机械结构仍能维持整体不脱开。同时确保模具排气充分,避免困气削弱有效接触面积。
当遇到脱胶问题时,可以按以下顺序快速定位:
看脱胶位置:是界面干净分离,还是硅胶内聚破坏(硅胶本体撕裂)?前者指向表面处理/底涂问题,后者反而说明界面粘接强度已高于硅胶自身强度,问题可能在材料老化或结构应力。
查基材状态:基材是否极性塑料?表面是否经过清洁 + 活化?底涂是否在有效期内、涂覆均匀、充分干燥?
核工艺参数:模温是否达到推荐值?硫化时间是否充分?注射压力是否足够?样品与量产的工艺是否一致?
审结构设计:包胶区域是否有机械互锁?受力方向是否以剥离/剪切为主,而化学粘接最怕的正是持续剥离力?
从根源上看,硅胶包胶的可靠性是一个界面工程问题:基材决定“能不能粘”,表面处理决定“粘得牢不牢”,工艺决定“粘得稳不稳”,结构设计决定“能用多久”。四者中任何一环缺失,脱胶都会在某个阶段以某种形式暴露出来。
上一篇:东莞硅胶包胶厂家详解LSR液态硅胶包胶与固态硅胶模压包胶区别
下一篇:没有了
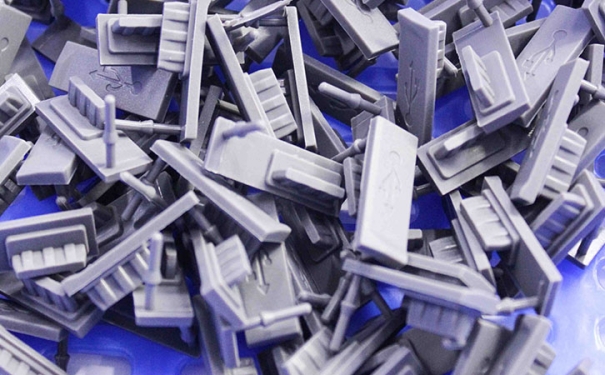
欢迎来盈泰工厂加工生产液态硅胶塞,LSR硅胶密封垫,液体硅胶配件,硅胶防水零件,硅胶产品等
查看详情>>
医疗器械领域的应用,最常见的有呼吸面罩,喉罩,胶塞接头,蠕动泵管等。其实,硅胶在医疗器械中的应用远不止于此,比如伤口敷贴、隐形眼镜,甚至还有生物制药等,都是硅胶的应用范围。
查看详情>>